


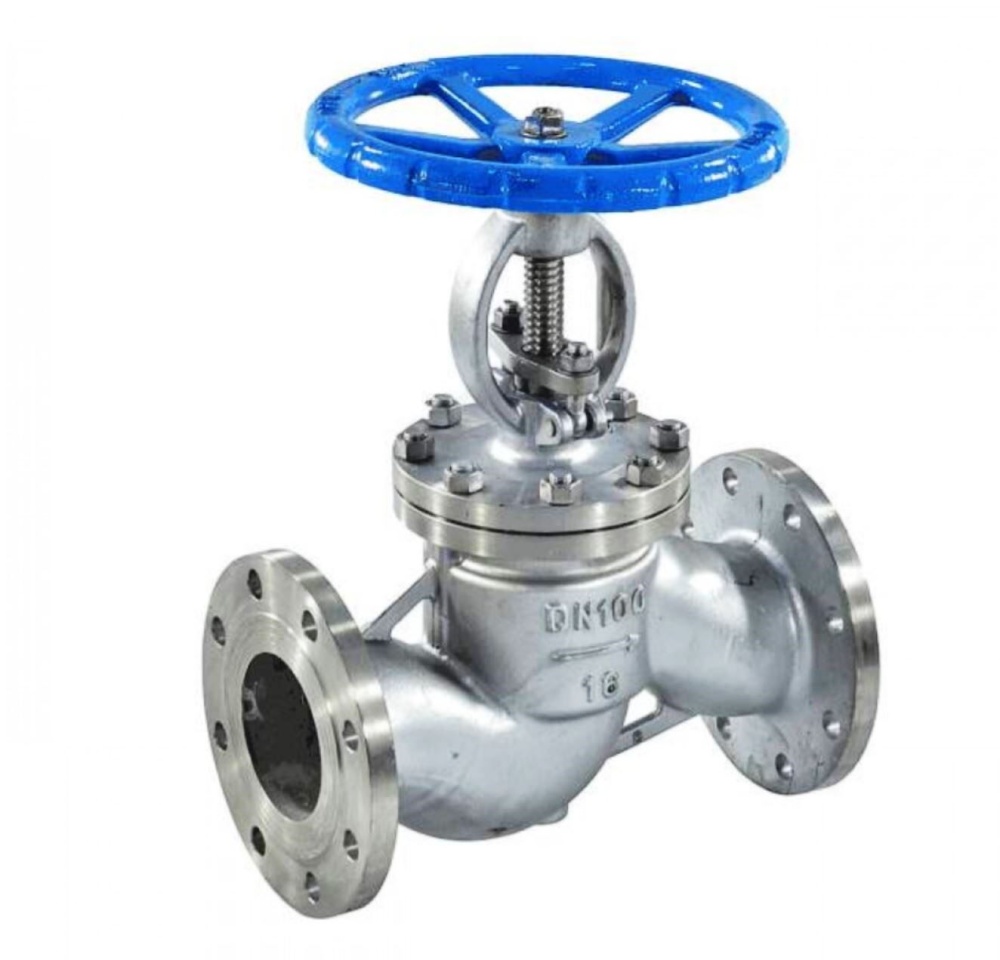


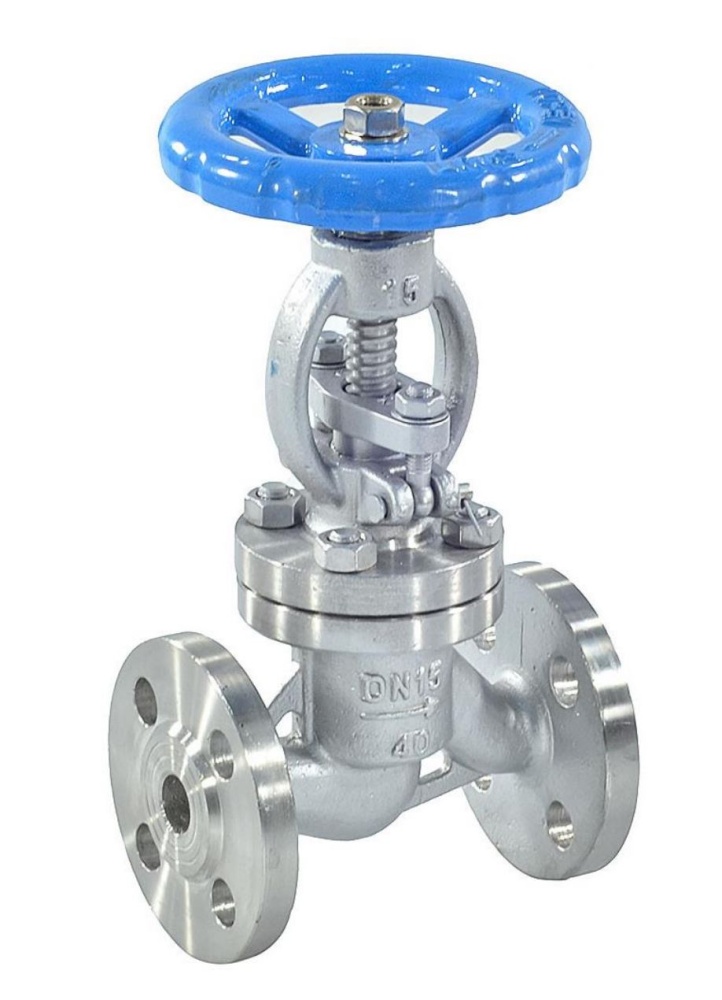


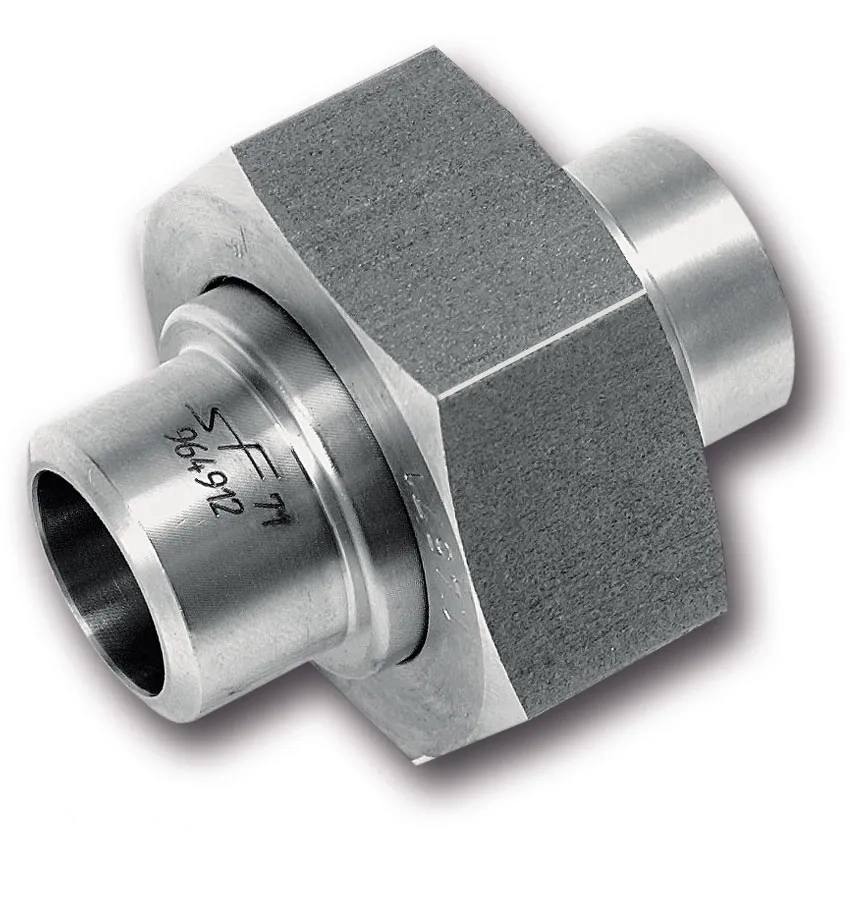

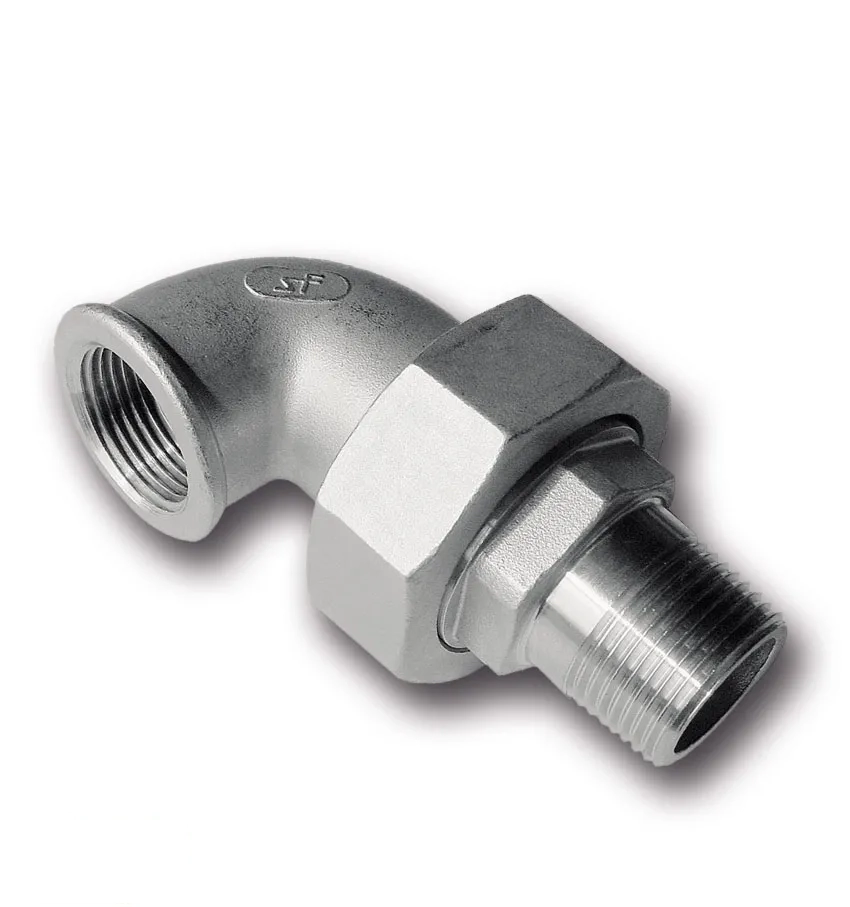


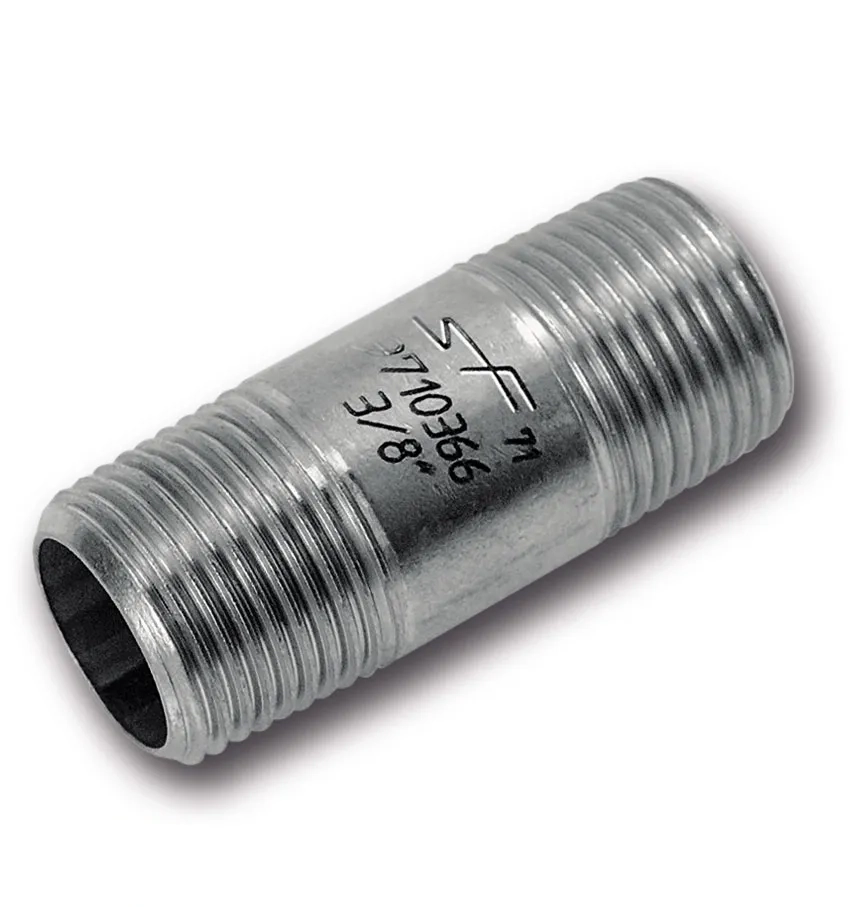

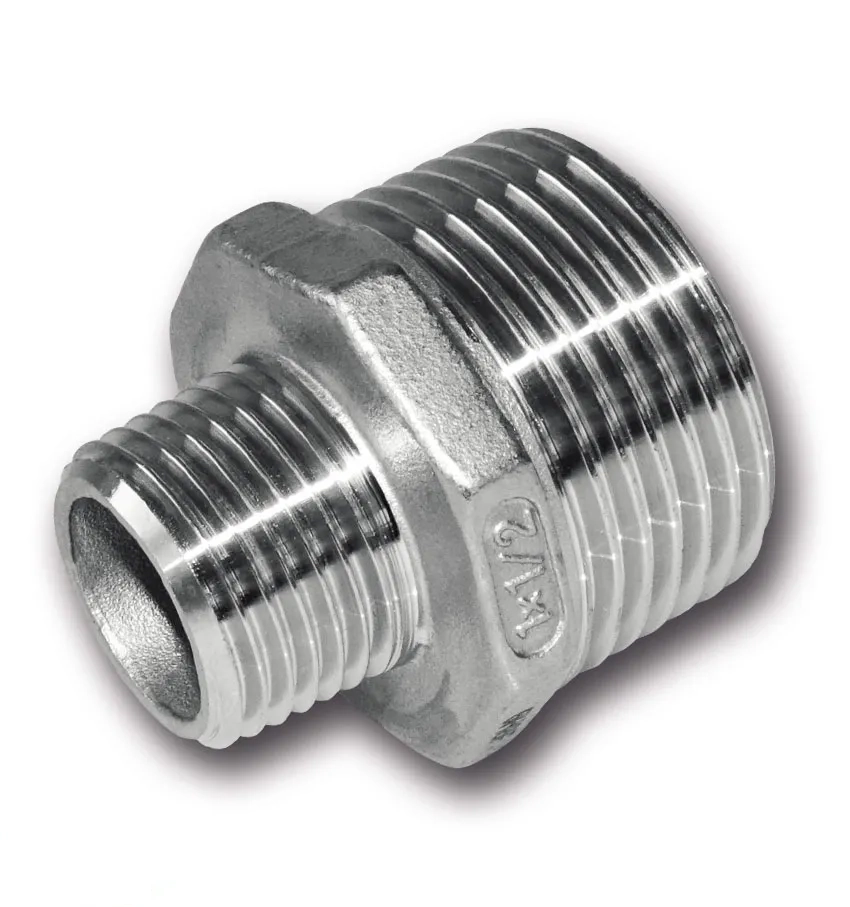


Представьте корпус из нержавейки после сборки. Одна деталь блестит, на другой видны следы шлифовки, возле шва поверхность выглядит иначе. Всё сделано из одного материала, а внешний вид получился разным. Для такой задачи и рассматривают обработку стеклошариками: она помогает придать металлу общую матовую фактуру.
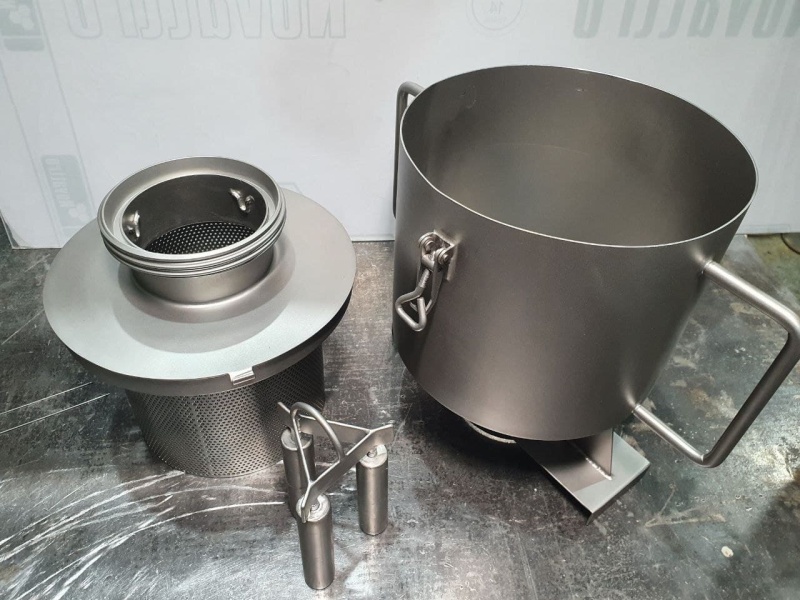
Что делают с металлом стеклянные шарики
Название почти буквально описывает процесс. На нержавейку направляют поток мелких стеклянных шариков. После их ударов на поверхности остаются крошечные углубления. Разглядеть их по отдельности невооружённым глазом трудно, но вместе они меняют отражение света: резкие блики уступают мягкому матовому блеску.
Никакого слоя краски или лака при этом не появляется — меняется сама поверхность металла. А вот оттенок и выраженность фактуры могут различаться: на результат влияют исходное состояние детали, рабочая среда и режим обработки. Поэтому два образца с подписью «обработано стеклошариками» не обязательно будут выглядеть одинаково.
Источники: 1
За что выбирают такую поверхность
Прежде всего — за спокойный внешний вид. Матовый металл меньше бликует. У стеклошариковой фактуры нет выраженных полос в одном направлении, какие бывают после шлифовки. Это удобно, когда хочется получить одинаковую отделку нескольких видимых деталей.
При этом слово «матовый» каждый понимает по-своему. Кому-то нужна едва заметная фактура, кому-то — более выраженная. Перед заказом полезнее посмотреть образец, чем долго подбирать прилагательные. Фотография тоже помогает, но освещение и экран могут заметно менять впечатление.
Источники: 2
Куда денутся царапины и сварные швы
Глубокие царапины
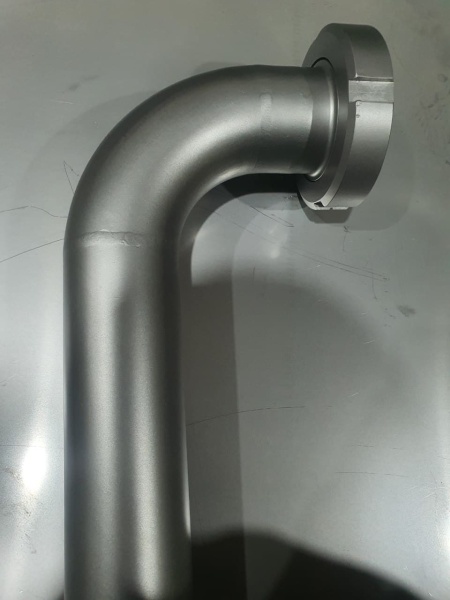
Глубокая царапина после матирования может остаться на месте. То же относится к вмятине или выступающему сварному шву: стеклошарики не выравнивают геометрию изделия. Такие участки сначала оценивают и при необходимости готовят отдельно.
Подготовка швов
Например, если на корпусе требуется сделать шов заподлицо с листом, это отдельная работа. Финишную фактуру выбирают уже с учётом подготовленной поверхности. Иначе можно получить аккуратный матовый цвет вокруг всё ещё заметного дефекта.
Тонкие детали
Есть ограничение и у тонких деталей: слишком интенсивное воздействие способно вызвать деформацию. Для тонкого листа и массивной детали подход к обработке будет разным. Возможность получить нужный результат лучше выяснить заранее.
Почему на нержавейке вообще бывает ржавчина
Одна из причин — частицы обычной стали, попавшие на поверхность. Например, со стальной пылью или загрязнённым инструментом. При контакте с влагой они могут дать рыжие пятна. Поэтому чистота оборудования и материала для обработки имеет практический смысл даже тогда, когда заказчика интересует только внешний вид.
Есть и другая ситуация: металл после сварки выглядит ровным и матовым, но это ещё не подтверждает восстановление его коррозионной стойкости. Для удаления последствий сварки могут понадобиться дополнительные операции, в том числе травление. Пассивация — отдельная процедура со своей задачей; необходимость её применения определяют по состоянию изделия и условиям работы.
А если это ёмкость или деталь пищевого оборудования?
У наружного кожуха и внутренней стенки ёмкости разные задачи. Снаружи может быть важен внешний вид, внутри — контакт с продуктом и возможность тщательно отмыть поверхность. Красивого матового оттенка для такого выбора недостаточно.
Если деталь соприкасается с продуктом, об этом нужно сказать до обработки. Требования к чистоте, швам и шероховатости берут из документации на оборудование. Шероховатость описывает микронеровности металла; определить её по фотографии нельзя.

Обработка стеклошариками в Перми — в ТД 316L
В ТД 316L выполняем обработку нержавейки стеклошариками своими силами. Используем камеру с габаритами 2 × 2 м. Возможность принять конкретное изделие согласуем по его размерам, форме и массе: одного сравнения с габаритами камеры для этого недостаточно.
Для обсуждения работы пришлите фотографию или чертёж, размеры, количество деталей и марку стали, если она известна. Покажите крупным планом проблемные места и расскажите, какой результат нужен. Если есть образец желаемой поверхности — приложите его фотографию.
Отдельно укажите резьбы, посадочные места и поверхности под уплотнение. Например, у фланца площадка, на которую ложится прокладка, имеет рабочее назначение — возможность её обработки нужно обсудить заранее.
Посмотреть наши работы можно в галерее «Стеклошарики», а обсудить своё изделие — через контакты ТД 316L.
 — Разработка сайта